KANTENBANDING KENNISBASIS
Kantenlijmen is de laatste bewerking voordat een paneel de fabriek verlaat en het eerste wat een klant aanraakt. In deze handleiding wordt uitgelegd hoe een kantenaanlijmmachine werkt, welke stations daadwerkelijk het resultaat veranderen, hoe tape- en lijmkeuzes op elkaar inwerken, en hoe u een machine op maat kunt maken voor de panelen die u werkelijk gebruikt.
ÉÉN PAS, ZEVEN STATIONS
01
Voorfrezen
Maakt de rand vierkant vóór lijm
02
Lijmen
Brengt smeltlijm aan
03
Einde trimmen
Snijdt de tape aan beide uiteinden door
04
Fijn trimmen
Afwerkingen bovenaan en onderaan gelijk
05
Hoekafronding
Verzacht de hoeken van de tape
06
Schrapen
Verwijdert oppervlaktevlekken
07
Polijsten
Polijst tot een uniforme glans
Wat is edge-banding en waarom het ertoe doet
Randverlijming is het proces waarbij een strook materiaal wordt aangebracht op de blootliggende randen van een gefabriceerd paneel (MDF, spaanplaat, multiplex) nadat het op maat is gesneden. De strip wordt met smeltlijm verlijmd en vervolgens vlak afgesneden, zodat de afgewerkte rand er stevig uitziet in plaats van dat de kern van de spaanplaat zichtbaar is.
Het is een kleine stap met vier grote gevolgen:
Vocht
Een afgedichte rand zorgt ervoor dat de kern geen vocht absorbeert, wat zorgt voor zwelling en telegraferen door het oppervlak.
Invloed
De rand vangt de klappen op. Gestreepte randen zijn veel beter bestand tegen afbrokkelen en delamineren dan een kale kern.
Verschijning
Randtape bepaalt de zichtbare lijn van een kast. Kleurmatch en een strakke lijmlijn zijn wat kopers beoordelen.
Behandeling
Een afgewerkte rand beschermt het paneel tijdens verpakking, transport en installatie.
Waarom de rand het kwaliteitssignaal is
Iedereen kan naar een paneelgezicht kijken. De rand is waar een koper controleert of het de fabriek ernst is: de naad, de hoek, de rand. Daarom krijgen kantenaanlijmmachines meer aandacht dan enig ander station in een paneelwerkplaats.
Het kantenbandproces, station voor station
Een automatische kantenaanlijmmachine voert deze stations in één doorgang uit. Het paneel wordt één keer bij de invoer vastgeklemd en stopt er niet tussen. Precies daarom zijn de volgorde en de staat van elk station van belang.
STATION 01
Voorfrezen
Twee snijkoppen maken een rechte lijn en reinigen de paneelrand voordat er lijm wordt aangebracht.
Als het ontbreekt:Sla het over en de tape overbrugt de zaagsporen in plaats van op een plat oppervlak te zitten; de naad gaat binnen enkele maanden open.
STATION 02
Lijmen
Een verwarmde lijmpot brengt gecontroleerd een druppel smeltlijm aan op de rand en op de tape.
Als het ontbreekt:Te weinig lijm laat een zichtbare lijn achter; te veel knijpt eruit en kauwt de trimstations op.
STATION 03
Einde trimmen
Twee koppen snijden de tape aan de voor- en achtereinden van het paneel door.
Als het ontbreekt:Een eenmotorige unit heeft moeite met korte of smalle onderdelen; de uiteinden worden te veel of te weinig getrimd.
STATION 04
Fijn trimmen
Snijdt de tape vlak af boven en onder het paneelvlak.
Als het ontbreekt:Dit is waar een afgebroken of golvende rand verschijnt als de messen bot zijn of de drukbalk los zit.
STATION 05
Hoekafronding
Rondt de twee tapehoeken aan elk uiteinde van de rand af.
Als het ontbreekt:Zonder dit blijft de hoek scherp en blijft bij het hanteren eerst aan stof en spanen hangen.
STATION 06
Schrapen
Verwijdert de fijne snijsporen en de lijmfilm van het tapeoppervlak.
Als het ontbreekt:Laat het matte bewerkingspatroon zichtbaar op wat een gladde rand zou moeten zijn.
STATION 07
Polijsten
Polijst de rand tot een uniforme glans en laat de tape in het paneel versmelten.
Als het ontbreekt:De rand leest dof af tegen een glanzend paneel, en het verschil is zichtbaar onder showroomverlichting.
Soorten kantenaanlijmmachines
De markt voor kantenaanlijmmachines is onderverdeeld in vijf praktische categorieën. De meeste kopers onderschatten in hoeverre de eerste twee stations (voorfrezen en eindfrezen) het resultaat bepalen, en overschatten de voedingssnelheid.
Type
Wat het doet
Beste voor
Pas op voor
Draagbaar / handmatig
Hand- of tafeleenheid, operator voert het paneel met de hand in
Werk op locatie, gebogen delen, reparaties, zeer laag volume
De doorvoer is volledig afhankelijk van de operator
Halfautomatisch
Aangedreven voeding, basislijmen en trimmen, handmatig laden
Kleine workshops die zich ontwikkelen van handbanderolleren
Geen voorfrezen of hoekafronding bij de meeste constructies
Automatisch, toegang
Aangedreven voer met verlijming, eind- en fijnafsnijding
Meubelwinkels met stabiel 18 mm paneelwerk
Randkwaliteit beperkt door de paneelzaagafwerking
Automatisch met voorfrezen
Voegt voorfrezen, schrapen en polijsten toe vóór de trimlijn
MDF en melamine waarbij de zaagrand niet schoon genoeg is
Hoger vermogen en vloeroppervlak
Automatisch met voorfrezen + hoekafronding
Volledige sequentie inclusief hoekafronding en optionele reiniging
Meubels met zichtbare randen, contract- en flat-pack-productie
Hoogste investering; betaalt zich terug op volume
Een praktische regel: als uw panelen op een paneelzaag zijn gezaagd en de rand vertoont een zichtbare zaagmarkering, dan is voorfrezen nodig. Als u ladefronten, deurrails of andere onderdelen kleiner dan 300 mm produceert, heeft u een onafhankelijke eindafwerking met twee motoren nodig.
Kantenband: materiaal passend bij paneel
De tapekeuze voor een kantenaanlijmmachine wordt meestal bepaald door het paneeloppervlak en de prijs, niet door de machine. Wat de machine controleert, is de diktecapaciteit en hoe netjes de tape wordt afgesneden.
Plakband
Waar het wordt gebruikt
Wat u moet weten
PVC
De standaard voor kast- en kantoormeubilair
Breed kleurengamma, goede slagvastheid, gemakkelijk te trimmen
ABS
Luxere meubels en gebieden in de buurt van hitte
Hittebestendiger dan PVC, minder bros, hogere kosten
Acryl
Glanzende en hoogglanzende uitvoeringen
Past bij glanzende panelen; krassen laten meer zien, dus de kwaliteit van het polijsten is belangrijk
Melamine
Budget karkaswerk en kleuraanpassing aan boord
Dun en broos; heeft scherpe messen en zorgvuldig trimmen nodig
Fineer
Massief houten en gefineerde meubelen
Komt overeen met echt hout; korrelrichting en schuren na het trimmen
Diktelimieten op het TingTing-assortiment
Op het TT-306-platform is tape van 0,4–2 mm verwerkt; het TT-308-platform heeft een tapebreedte van 0,3–2 mm. 3 mm en heeft aangepaste snijders, dus bevestig het gereedschap tijdens de bestelling en niet na levering.
Lijmsystemen uitgelegd: EVA en PUR
Elke automatische kantenaanlijmmachine in deze klasse past smeltlijm toe uit een verwarmde pot. De twee lijmen die u aangeboden krijgt, gedragen zich heel anders nadat het paneel de fabriek heeft verlaten.
Kleefmiddel
Hoe het werkt
Waar het past
EVA-hotmelt
Het wordt gesmolten aangebracht en hardt uit terwijl het afkoelt. Omkeerbaar met warmte, zodat de verbinding heropend kan worden.
Interieurmeubilair in droge omstandigheden - de standaardkeuze voor kasten, kledingkasten en kantoormeubilair.
PUR-reactief
Hardt uit door te reageren met omgevingsvocht, waardoor een chemische binding ontstaat in plaats van een gekoelde binding.
Keukens, badkamers, winkelinrichting en overal waar de rand stoom of stilstaand water ontmoet.
Twee praktische punten beslissen hier grotendeels over. Ten eerste is een voorverwarmingsfunctie van belang: in een onverwarmde werkplaats in de winter trekt de paneelrand warmte uit de lijmlijn voordat de tape op de grond terechtkomt, en mislukt de verbinding aan de uiteinden. Ten tweede moet de lijmpot zelf eruit komen om te worden schoongemaakt zonder het station te demonteren. Een spiraalpot zorgt ervoor dat de lijm gelijkmatig circuleert en is het verschil tussen een schoonmaakbeurt van vijf minuten en een schoonmaakbeurt van een halve dag.
Zes factoren die feitelijk de randkwaliteit bepalen
Een kantenaanlijmer wordt beoordeeld op de naad. Alles hieronder bestaat om die naad identiek te maken op paneel één en paneel vierduizend.
01
Voorfrezen vóór de lijm
Twee onafhankelijke motoren met PCD-snijkoppen maken de rand recht voordat de lijm wordt aangebracht. Een vierkante rand zorgt ervoor dat de band een jaar later gelijk blijft zitten; sla dit station over en elk later station compenseert dit.
02
Eindtrimmen met dubbele motor
Wanneer elke trimkop onafhankelijk wordt aangedreven met een directe aandrijfstructuur, is er geen tussenliggende transmissie in de opstelketen. Korte en smalle werkstukken waar een trimmer met één motor moeite mee heeft, worden routine.
03
Gemakkelijk verwisselbare lijmpot
De tank kan worden opgetild om te worden gereinigd zonder het station te demonteren, en de spiraalvormige geometrie zorgt ervoor dat de lijm gelijkmatig circuleert in plaats van tegen de muur te verbranden.
04
Controle en herhaalbaarheid
Een aanraakscherm waarop elke parameter zichtbaar is, plus een paneelteller die de totale looptijd en werktijd aangeeft, verandert de instelling van de vaardigheid van de operator in een opgeslagen recept.
05
Hoekafronding, schrapen, polijsten
Hoekafronding verwijdert de scherpe tapehoek die aan een doek blijft haken. Door te schrapen worden de vlekken op het oppervlak verwijderd, waarna het polijsten de rand een uniforme glans geeft.
06
Automatische dikteaanpassing
De persbalk volgt de plaatdikte op en neer en de transportband stopt als een plaat de vooraf ingestelde dikte overschrijdt. Automatische stand-by vermindert het inactieve vermogen tussen taken.
Hoe u een kantenaanlijmmachine kiest: vijf vragen
Kopers beginnen meestal vanaf de prijs en kopen uiteindelijk twee keer. Werk in plaats daarvan deze vijf vragen door; ze verkleinen het bereik sneller dan welk specificatieblad dan ook.
Q1
Wat is je kleinste onderdeel?
De minimale paneelgrootte, niet de maximale, elimineert de meeste modellen.
Q2
Hoe is de randsnede?
Voor een zuivere snede is voorfrezen niet nodig. Een zaagmarkering wel.
Q3
Hoeveel panelen per dienst?
De invoersnelheid is bij gemengde partijen minder belangrijk dan de omsteltijd.
Q4
Hoeveel verdieping heb je?
De machinecarrosserie loopt van 1.750 mm tot 3.880 mm.
Q5
Welke voorsprong ziet de klant?
Zichtbare randen rechtvaardigen hoekafronding en polijsten.
Als dit uw situatie is
Het beslissende kenmerk
Kijken naar
Panelen onder 300 mm, ladefronten, deurrails
Onafhankelijke eindtrimming met dubbele motor; Minimaal 80 × 50 mm
TT-306DBT
MDF of melamine met zichtbare zaagmarkering op de rand
Voorfrezen met PCD-snijkoppen
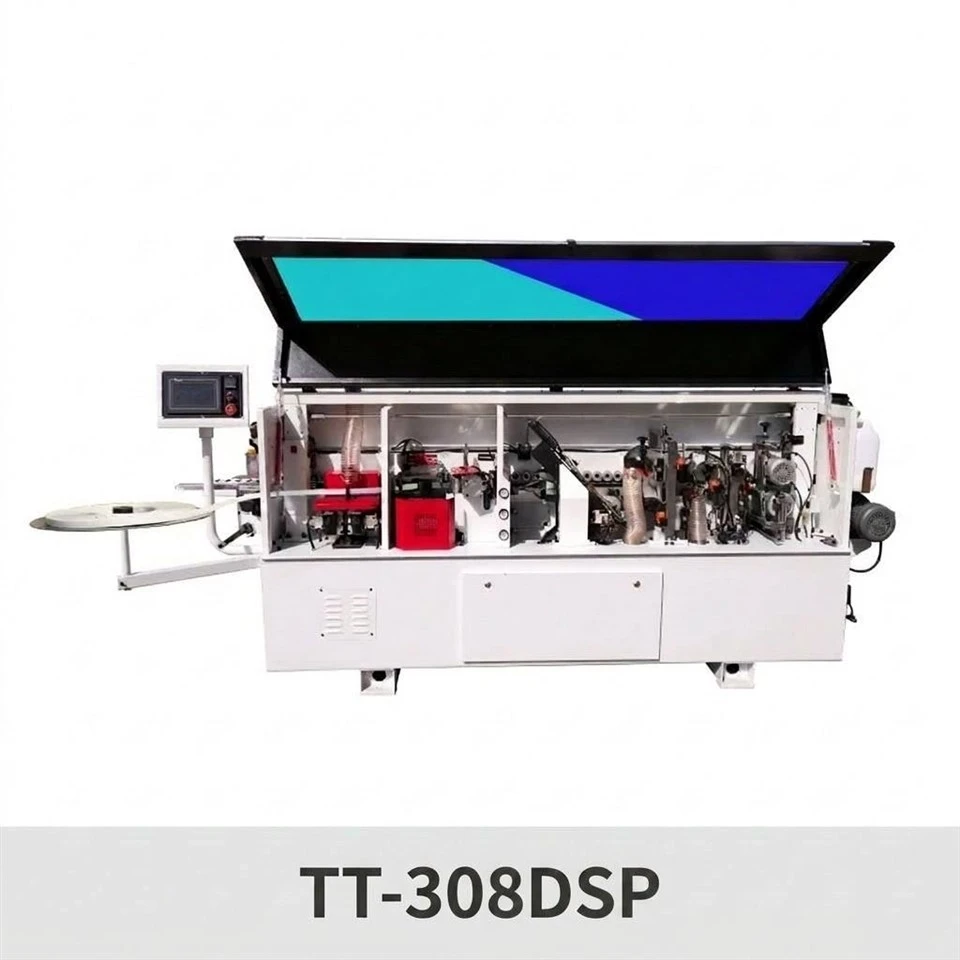
TT-306DSP / TT-308DSP
Gemengde batches met frequente wisseling
Automatische dikteaanpassing, opgeslagen recepten
TT-306DSA / TT-308DSA
Continue verschuivingen, output is de beperking
8 / 12 / 16 m/min voeding, zwaardere basis
TT-308DS / TT-308DSP
Zichtbare randen op projectmeubilair
Hoekafronding, schrapen en polijsten
TT-308DSR / TT-308DSA
Twee van deze vijf vragen – het kleinste onderdeel en de snijkantconditie – beslissen vaker over het model dan de dagelijkse uitvoer. Bij een tweede ploegendienst kan output worden ingekocht; een paneel dat niet door de machine past, kan helemaal niet worden bevestigd.
Veelvoorkomende randdefecten en de oorzaak ervan
Bijna elke fout in de kantenaanlijmmachine is terug te voeren op een van de volgende vier dingen: een botte frees, een koude lijmlijn, een losse referentie of een station dat nooit is geïnstalleerd. In de tabel wordt het symptoom aan de oorzaak gekoppeld, zodat een operator een diagnose kan stellen zonder de service te bellen.
Symptoom
Waarschijnlijke oorzaak
Het eerste wat u moet controleren
Afbrokkelen langs de rand
Botte frezen, te snelle voeding of geen voorfrezen op een ruwe zaagsnede
Vervang of slijp messen, vertraag de voeding, voeg voorfrezen toe
Zichtbare lijmlijn
Lijmtemperatuur te laag, onvoldoende lijmrups of paneelrand niet vierkant
Controleer de pottemperatuur en de korrelgrootte, controleer het voorfrezen
Tape aan de uiteinden kort afgesneden
Eindafwerkingseenheid niet goed afgesteld, of paneel niet recht gehouden
Stel de eindtrimkoppen opnieuw in, controleer de referentiegeleider
Golvende of gegolfde tape
Versleten aandrukrollen, doorvoersnelheid te hoog voor de tape
Vervang de rollen, verlaag de invoersnelheid
Tape-lifting op de hoeken
Geen hoekafronding of lijmgebrek aan de paneeluiteinden
Hoekafronding toevoegen, lijmdekking aan de uiteinden controleren
Krassen op het tape-oppervlak
Schraapmes te diep ingesteld, polijstwiel vervuild
Haal de schraper eruit, reinig of vervang het wiel
Als hetzelfde defect aan dezelfde kant van elk paneel verschijnt, vermoed dan de referentie of de drukstraal. Als het willekeurig is over een batch, vermoed dan de snij- of lijmtemperatuur.
Onderhoudscontrolelijst die de randkwaliteit beschermt
De meeste randfouten zijn onderhoudsfouten in een vermomming. Drie routines zorgen ervoor dat een kantenaanlijmmachine in balans blijft, en ze zijn alle drie kort genoeg om daadwerkelijk klaar te zijn.
Elke dienst
·Giet het lijmpotje af en maak het schoon terwijl het nog warm is
·Veeg de aandrukrollen en de referentiegeleider schoon
·Controleer het tapepad op lijmresten
·Controleer of de paneelteller en de stand-byfunctie werken
Wekelijks
·Inspecteer de snijranden onder licht op chippen
·Controleer de afstelling van de trimkop aan de hand van een testpaneel
·Reinig de stofkappen en slangen - geblokkeerde afzuiging veroorzaakt krassen
·Controleer de luchtdruk bij de machine, niet bij de compressor
Maandelijks
·Smeer de lineaire geleidingen volgens de handleiding
·Controleer de riem- en kettingspanning op het voer
·Controleer de elektrische kast op stof en losse aansluitingen
·Voer een schrootpaneel door elk station en vergelijk het met het referentiemonster
Ons assortiment: TT-306 en TT-308 kantenaanlijmmachines
Alles hierboven is de theorie. Dit is hoe het wordt toegepast in de machines die we bouwen: twee platforms, twaalf modellen, één stationsarchitectuur.

12
modellen over de twee platforms, van een compacte carrosserie van 1.750 mm tot een productiemachine van 3.880 mm.
Vergelijk alle modellen →Als u niet zeker weet welk platform past, stuur dan uw kleinste en grootste paneel mee, plus de randtape die u gebruikt - dat verkleint twaalf modellen tot twee of drie.
Veelgestelde vragen
Wat doet een kantenaanlijmmachine?
Een kantenaanlijmmachine plakt een strook PVC-, ABS-, acryl-, melamine- of fineertape op de snijranden van een gefabriceerd paneel en snijdt deze vervolgens gelijk af, zodat de rand afgedicht is en eruit ziet als massief materiaal. Een automatische machine voert het voorfrezen, lijmen, eindafwerking, fijnafwerking, schrapen en polijsten in één ononderbroken gang uit.
Moet ik echt voorfrezen?
Als uw panelen van een paneelzaag loskomen en de rand een zichtbare zaagmarkering vertoont, ja. Bij het voorfrezen wordt de rand vierkant gemaakt met twee snijkoppen voordat het wordt gelijmd, en dat vlakke oppervlak zorgt ervoor dat de tape na verloop van tijd vlak blijft zitten. Op een schone, vers gesneden rand rennen sommige kopers zonder en accepteren een kortere levensduur bij de naad.
Wat is het verschil tussen de series TT-306 en TT-308?
De TT-306 is het compacte platform: behuizingen van 1.750–3.220 mm, 8 m/min, 4,0–6,8 kW en een minimaal paneel van 80 × 50 mm op de DBT. De TT-308 is het snellere platform: carrosserieën van 3.100–3.880 mm, 8/12/16 m/min, 5,5–8,15 kW, een zwaardere basis en hoekafronding standaard op de DS-, DSR- en DSA-modellen.
Welke dikte van de randtape kunnen de machines aan?
Op het TT-306-platform is tape van 0,4–2 mm breed en op het TT-308-platform is een tape van 0,3–2 mm verwerkt. Voor tape met een dikte van 3 mm zijn aangepaste snijders nodig, die tijdens de bestelling worden gespecificeerd.
Kan het kleine panelen aan?
Dat is afhankelijk van de eindkapunit. De TT-306DBT maakt gebruik van onafhankelijke eindafwerking met twee motoren en neemt panelen tot 80 x 50 mm, die ladefronten en deurrails bedekken. Trimmers met één motor hebben een langer onderdeel nodig om te kunnen registreren.
Welk onderhoud heeft een kantenaanlijmmachine nodig?
Een routine op ploegniveau (lijmpot schoonmaken, rollen afvegen, het tapepad vrijmaken), een wekelijkse controle van de snijranden en afstelling van de trim, en maandelijkse smering van de geleiders. De meeste randdefecten zijn onderhoudsfouten en geen machinefouten.
Met welke spanning worden de machines verzonden?
De standaarduitvoering is 380 V / 50 Hz driefasig, met optionele configuraties voor andere voedingsnormen. Spanning, frequentie en besturingstaal worden vóór productie schriftelijk bevestigd.
Hoeveel kost een kantenaanlijmmachine?
Het hangt af van het platform, de stationsmix en de gereedschappen, dus er is niet één cijfer: een compacte TT-306 met vier stations en een TT-308 met hoekafronding en voorfrezen zijn verschillende machineklassen. Stuur uw paneelformaten en de stations die u nodig heeft, en wij maken daar een prijsopgave van.
Zorg dat een machine past bij uw paneelmix
Stuur uw kleinste en grootste paneel, paneeldikte, type randtape en dagelijkse output. We komen terug met de twee of drie modellen die passen, en de stations die elk nodig heeft.